

Olw’okusindiikiriza kw’ensi yonna ku Carbon Neutrality, obwetaavu bw’ebintu ebizitowa obuzito bweyongedde obw’amangu mu makolero gonna ng’eby’emmotoka, eby’omu bwengula, n’ebyuma ebikozesebwa mu bulamu obwa bulijjo. Aluminiyamu aloyi, n’eby’obugagga byabwe eby’oku ntikko eby’obuzito obutono n’amaanyi amangi, zifuuse ekintu ekikulu ennyo eri ebitundu nga ttaayi za bbaatule z’emmotoka ez’amaanyi amapya, ensengekera z’omubiri, ne fuleemu z’amasimu ez’omulembe-end .
Naye okuweta aluminiyamu kuleeta okusoomoozebwa okw’enjawulo mu kukola okusinga olw’obugumu bwayo obw’amaanyi n’obuziyiza bw’amasannyalaze obw’amaanyi obw’oluwuzi lwayo olwa okisayidi olw’okungulu. Nga ebyuma ebikulu okutuuka ku kugatta aluminiyamu okulungi era okwesigika, okulonda ekyuma kya aluminiyamu spot welding butereevu kusalawo obulungi okufulumya n’omutindo gw’ebintu ebisembayo.
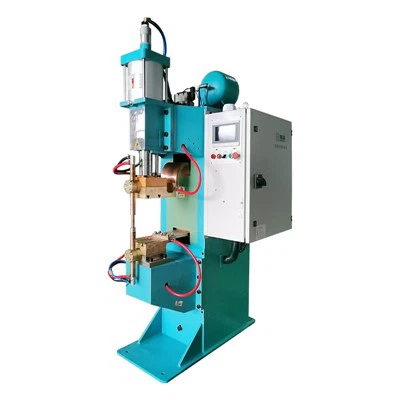


Ekiwandiiko kino kyekennenya mu nkola ensengeka n’ebintu eby’ekikugu eby’ebyuma ebikulu ebiweta ebifo ebya aluminiyamu. Nga eyingizaamu data obuyinza n’embeera z’okukozesa mu nkola, egenderera okuwa ebitongole ebikola ebintu obulagirizi bwa ssaayansi n’obw’omugaso mu kulonda ebyuma.
I. Okugabanya okusinziira ku nkola y’ebyekikugu: Ebyuma bisatu ebikulu ebiweta ebifo
Aluminiyamuebyuma ebiweta ebifookusinga zisengekebwa okusinziira ku kika ky’ensibuko y’amaanyi gazo n’enkola y’emirimu gyazo. Buli kika kikoleddwa okutuukiriza ebisaanyizo ebitongole eby’okukozesa n’okulowooza ku nsaasaanya.
1. Medium Frequency Direct Current (MFDC) Spot Welding Ekyuma: Ekyokulonda ku High Precision n'obulungi
Ekyuma kya Medium Frequency Direct Current (MFDC) spot welding machine kikiikirira tekinologiya omukulu mu nnimiro ya aluminiyamu alloy spot welding eriwo kati. Ekozesa tekinologiya wa 1-4kHz medium frequency inverter okukyusa frequency y’amaanyi ga AC okugifuula DC output.
Ebirungi Ebikulu n’Obuwagizi bwa Data:
- Okumalawo ekikolwa ky’olususu n’amasoboza agasengekeddwa: Ekifulumizibwa DC kivvuunuka bulungi ekikolwa ky’olususu ekibaawo n’amaanyi ga AC nga oweta ebipande ebinene oba aluminiyamu, ne kisobozesa akasannyalazo okubeera mu ngeri y’emu mu kitundu kya weld. Densite ya kasasiro ya welding esobola okutuuka ku 150 A/mm2 .
- Omutindo gwa Weld n’omuwendo gw’okukkiriza: Olw’okufuga kwayo okutuufu kw’amasoboza, ekyuma kya MFDC ekiweta ekifo kisobola okutumbula omuwendo gw’okukkiriza okuweta okutuuka ku bitundu ebisukka mu 99.5% ku bitundu ebikulu nga bbaatule z’emmotoka ez’amaanyi amapya . Mu power battery tab welding, omuwendo gw’okukkiriza guyinza n’okulinnya okuva ku 92% okutuuka ku 99.99%.
- Dynamic Response and Control: Nga eriko enkola y'okufuga okukyusakyusa, obudde bw'okuddamu obukyukakyuka buba Kitono oba obwenkana milisekondi 0.5, ekisobozesa okufuga "Stepped Multi-Pulse" waveform control okukola obulungi ku nsonga ya aluminiyamu surface oxide layer.
- Obulung’amu obw’amaanyi n’okukekkereza amaanyi: Bw’ogeraageranya n’ebyuma ebiweta AC eby’ennono, tekinologiya wa MFDC akendeeza nnyo ku kufiirwa kwa tulansifooma, okutuuka ku kukekkereza amaanyi nga 40% .
2. Capacitor Discharge (CD) Spot Welding Machine: Ekintu ekituufu eky'ebintu Ultra-Ebigonvu
Ekyuma ekiyitibwa Capacitor Discharge (CD) spot welding machine kitereka amasoboza mu capacitors ne gafulumya mu kaseera katono mu bbanga ettono ennyo erya milliseconds 5-10, ne kikola peak current etuuka ku kiloamperes 80.
Ebirungi Ebikulu n’Ennimiro z’Okukozesa:
- Okuyingiza Ebbugumu Entono Ennyo: Okufuluma okw’amangu okw’amaanyi-kasannyalazo kugatta ebbugumu okumala ekiseera ekitono, ne kikendeeza ku Bbugumu-Ekitundu Ekikoseddwa (HAZ) era ne kiziyiza bulungi okukyukakyuka n’okugonza kwa aluminiyamu olw’ebbugumu erisukkiridde.
- Ultra-Thin Material Welding: Esaanira nnyo okugatta obulungi ennyo ultra-thin aluminium foil nga nnyogovu nga 0.2 millimeters, metal meshes, n’ebitundu mu byuma ebikozesebwa (nga fuleemu z’amasimu n’obupande bwa circuit obukyukakyuka).
- Okutuukagana n’amasannyalaze: Olw’engeri yaayo ey’okutereka amaanyi, eteeka okukosebwa okutono okw’akaseera ku mudumu gw’amasannyalaze, ekigifuula esaanira embeera z’okufulumya ezirina obusobozi bw’amasannyalaze obutono.
3. Alternating Current (AC) Spot Welding Machine: Okulonda okw’ennono ku nsaasaanya-Ebikozesebwa ebikwatagana
Ekyuma kya Alternating Current (AC) spot welding kikozesa ensibuko y’amaanyi ga AC ey’ekinnansi eya 50/60 Hz.
Ebikoma n’Obunene bw’Okukozesebwa:
- Ebikoma: Ebonaabona n’ebifo ebisalako ziro-eza kasasiro, ekivaamu okuyingira kw’ebbugumu okutali kwa kyenkanyi n’okukwatibwa okutaataaganyizibwa kw’amasannyalaze, ekizibuyiza okukakasa omutindo gw’okuweta aluminiyamu era kivaako okwambala amangu kw’obusannyalazo.
- Obunene bw’okukozesa: Okusinga kirungi ku mirimu egy’ennono ng’ebyetaago by’omutindo gw’okuweta bitono, obuwanvu bw’ebintu bunene, era embalirira ekwata nnyo ku ssente-, gamba nga ebifaananyi bya aluminiyamu eby’okuzimba n’ebisenge by’ebyuma eby’omu nnyumba ebya bulijjo. Mu kisaawe ky’okuweta aluminum alloy mu ngeri entuufu, okusinga ebadde esikiddwamu ekika kya MFDC.
II. Okugabanya okusinziira ku ddaala lya Automation: Okuva ku Standardization okutuuka ku Complex Contours
Olw’okukulaakulana kwa Industry 4.0, ekyuma ekiweta mu kifo tekikyali kyuma kyetongodde wabula kiyungiddwa mu layini z’okufulumya ezikola mu ngeri ey’otoma ennyo.
1. Enkola ya Robotic Integrated Spot Welding: Contours ezizibu n’okukyukakyuka okw’amaanyi
Ebirimu: Ekozesa robots z’amakolero ez’ekisiki mukaaga-nga zirina obutuufu bw’okuddiŋŋana okutuuka ku mm ±0.05.
- Obugezi: Nga eriko sensa ezifuga okulaba mu ngeri ya 3D n’okufuga amaanyi, esobola okusasula ensobi mu kuteeka ekintu ekikolebwa n’okwambala kw’obusannyalazo mu kiseera ekituufu-, okusobozesa okuweta okukyukakyuka okw’enkula enzibu (nga emibiri gy’emmotoka).
- Okulondoola omutindo: Okuyita mu kukola otomatiki n’okufuga okutuufu, omuwendo gw’obulema gusobola okukuumibwa ku ddaala erya wansi ennyo erya<=0.03%.
2. Enkola z’omutwe ne XY Axis eziwera-: Okufulumya okutuufu okw’obunene-Volume
- Ebirimu: Ebyuma ebiweta emitwe mingi bisobola okumaliriza welding eziwera omulundi gumu, ekyongera nnyo ku budde bw’omutendera gw’okufulumya. Enkola za XY axis ziwa precise planar positioning ne welding for standardized metal sheets (nga kabineti z’ebyuma ne fuleemu) nga ziyita mu high-precision guides.
- Enkizo: Esaanira embeera z’okufulumya ez’obunene-nga geometry y’ebintu nnyangu nnyo naye ng’obwetaavu bw’okufulumya buli waggulu nnyo.
III. Mu-Okwekenenya okw’obuziba kw’ebintu bisatu ebikulu eby’ekikugu eby’ebyuma ebiweta ebifo bya Aluminiyamu
Ebintu eby’enjawulo eby’omubiri ebya aluminiyamu alloys byetaagisa nti tekinologiya waabwe ow’okuweta mu bifo (spot welding technology) alina obutuufu bw’okufuga obw’ekika ekya waggulu n’obusobozi obw’okuddukanya ebbugumu obw’ekika ekya waggulu.
1. Okufuga Amasoboza mu butuufu n’okuddamu okukyukakyuka
Ekisumuluzo ky'okuweta aluminiyamu ye "sipiidi, obutuufu, n'amaanyi." Ekyuma kya MFDC spot welding kino kituukiriza nga kiyita mu tekinologiya w’okufuga okukyusakyusa (adaptive control technology), erondoola okusengulwa kwa vvulovumenti, kasasiro, n’obusannyalazo mu kiseera ekituufu-mu kiseera ky’okuweta era ne kikola ennongoosereza mu ddaala lya milisekondi-nga okusinziira ku nkulungo y’okuweta eyateekebwawo.
- Multi-Pulse Waveform: Okukola ku kukontana wakati w'obuziyiza obw'amaanyi obwa aluminiyamu surface oxide layer n'obuziyiza obw'omunda obutono (high thermal conductivity), "Stepped Multi-Pulse" waveform ekozesebwa :
- First Pulse (Preheating/Breaking): Ekozesa akasannyalazo akatono okumenya mu layeri ya oxide.
- Second Pulse (Nugget Formation): Amasannyalaze amangi gakola mangu nugget ya weld.
- Final Pulse (Forging): Current ekendeera, nga egattibwa wamu ne pressure okuzimba ekifo weld.
- Weld Nugget Consistency: Enkola y’okufuga okukyusakyusa esobola okukuuma obuwanvu bwa weld nugget esembayo mu kugumiikiriza okutono okwa ±0.1 millimeters, okutuukiriza mu bujjuvu ebisaanyizo ebikakali eby’amaanyi ga weld mu nkola z’emmotoka n’eby’omu bbanga.
2. Enzirukanya ennungi ey’ebbugumu n’okulongoosa obulamu bwa obusannyalazo
Aluminiyamu ku bbugumu erya waggulu atera nnyo okunywerera ku busannyalazo obw’ekikomo, ekivaako obusannyalazo okwambala amangu, okuyingira mu weld, n’okuyimirira ennyo okukyusa enkofiira. Kino nsonga nkulu ekoma ku bulungibwansi bwa aluminiyamu spot welding.
- Okunyogoza okw’amaanyi: Kikulu nnyo okukozesa enkola y’okunyogoza amazzi ag’omunda agakulukuta waggulu-, puleesa enkulu-okukakasa nti ebbugumu ly’ensonga y’obusannyalazo lisigala mu bbanga erifugibwa.
- Okufuga Puleesa: Puleesa y’obusannyalazo erina okuba nga 20% waggulu okusinga eyo ekozesebwa mu kuweta ekyuma okukakasa nti ekintu ekikolebwa kinyweza ekimala n’okuyingira mu firimu ya okisayidi.
- Okulongoosa obulamu: Okuyita mu kugatta ssiringi y’empewo ey’obugumu obw’amaanyi n’enkola y’okunyogoza elondoolebwa okukulukuta-, obulamu bw’obusannyalazo busobola okwongerwa okuva ku bifo 500 eby’ennono okutuuka ku bifo ebisukka mu 3,000, okukendeeza ennyo ku budde bw’okuyimirira n’okulongoosa Obulung’amu bw’Ebyuma Okutwalira awamu (OEE).
3. Excellent Ebintu Adaptability n'obugumu Range
Ebyuma eby’omulembe ebiweta ebifo ebya aluminiyamu tebikoma ku buwanvu bumu; okukyusakyusa mu bintu byabwe kugaziyiziddwa nnyo:
- Thickness Range: Zisobola okukwata buli kimu okuva ku ultra-thin aluminium foil eya 0.2 millimeters okutuuka ku thick plates ya millimeters 60 (ezeetaaga electrodes ez’enjawulo n’enkola).
- Okukwatagana: Ng’oggyeeko aluminiyamu omulongoofu ne aloyi za aluminiyamu ez’enjawulo (1xxx okutuuka ku 7xxx series), ebyuma eby’omulembe ebiweta ebifo nabyo bikwatagana n’okugatta ebyuma eby’enjawulo ng’ekyuma ekitali kizimbulukuse n’ekikomo, era bisobola n’okutuuka ku kugatta ebyuma ebitali bimu.
IV. Practical Selection Guide: Okulonda Ekyuma Ekiweza Ekifo Ekituufu
Okulonda ekyuma ekituufu eky’okuweta ekifo kya aluminiyamu kyetaagisa okulowooza mu bujjuvu ku mbeera y’okukozesa, eby’obugagga by’ebintu, ebyetaago by’obungi bw’okufulumya, n’embalirira. Omulongooti wansi guwa ekiwandiiko ekiraga okulonda okusinziira ku bikulu ebiraga:
| Emisingi gy’okusunsulamu | Ekyuma kya MFDC Spot Welding Ekyuma | Ekyuma Ekikuba CD Spot | Ekyuma ekiweta AC Spot |
| Ensonga y’okusaba | Emmotoka Empya ez'amaanyi, Eby'omu bwengula, Eby'amasannyalaze ebya vvulovumenti eya waggulu- | Ebyuma ebikozesebwa mu byuma bikalimagezi, Tabu za bbaatule, Ultra-Thin Foils | Aluminiyamu w'ebizimbe, Ebyuma ebya bulijjo, Ebizimbe ebyetaagisa ebitono- |
| Obugumu bw’okuweta | 0.5 mm - 6 mm (Ekikulu) . | 0.05 mm - 2 mm (Ekisingako-Ekigonvu) | mm 1 - 5 mm |
| Okuweta Obutuufu | Waggulu nnyo (obuwanvu bwa Nugget ±0.1 mm) | Waggulu nnyo (Minimal HAZ) . | General (Ebbugumu erya waggulu eriyingiza, Etera okukyukakyuka) |
| Enkozesa y’Amasoboza | Kirungi nnyo (Approx. 40% Okukekkereza Amasoboza) | Kirungi nnyo (Okufuluma mu kaseera ako, Amasoboza gonna awamu matono) | Obubi (Okufiirwa kwa Transformer okwa waggulu) . |
| Ebisale Ebisookerwako | Waggulu | Wakati-Waggulu | Wansi |
| Okugatta mu ngeri ey’obwengula (automation Integration). | Kyangu nnyo (Enkolagana ya Robotic eya bulijjo) | Angu | Okukaluba |
Ebiteeso by’okulonda:
- Ku High-Volume Precision Welding (New Energy/Aerospace): Ekyuma kya MFDC spot welding kye kyokka ekikakasa emiwendo gy’okukkirizibwa egy’amaanyi n’obulungi.
- Ku Ultra-Thin Materials oba Scenarios with Strict Thermal Deformation Requirements (Electronics): Londa ekyuma ekiweta CD spot, nga okozesa engeri zaakyo ez’okufulumya amangu.
- Ku Geometries Enzibu oba High-Mix, Low-Volume Production: Kulembeza enkola ya Robotic Integrated MFDC Spot Welding System okutuuka ku kukola okukyukakyuka.
- Ku Cost-Sensitive Applications with Low Quality Requirements: Ekyuma kya AC spot welding kiyinza okulowoozebwako, naye okufuga okukakali ku process parameters kyetaagisa.
FAQ Ebikwata ku byuma Ebiweta Ebifo bya Aluminiyamu
Q: Omuweesi wa spot wa standard asobola okuweta aluminiyamu?
A: Kiyinza okusoboka singa ekyuma kiwa akasannyalazo akamala, amaanyi g’obusannyalazo, obugumu bwa fuleemu n’okunyogoza. Welder ow’obusobozi obutono-londeddwa ku kyuma ekigonvu tasaanidde kulowoozebwa nti asaanira aluminiyamu ow’obuwanvu bwe bumu.
Q: Bulijjo MFDC esinga AC ku aluminiyamu?
A: MFDC okutwalira awamu egaba okufuga okulungi ku nteekateeka ennyimpi ez’okuweta era nnyangu okugatta n’okulondoola n’okukola mu ngeri ey’obwengula. Wabula ekyuma kya AC eky’obunene obutuufu kikyayinza okuweta ebikozesebwa bya aluminiyamu ebirina ebisaanyizo. Ebivudde mu sampuli birina okusalawo okulonda okusembayo.
Q: Current mmeka eyeetaagisa okulaba weld aluminium?
A: Tewali muwendo gwa nsi yonna ogw’omulembe guno. Alloy, obuwanvu, embeera y’okungulu, electrode diameter, force n’obudde bwa weld byonna bikosa ekyetaagisa. Nga ekyokulabirako ekimu ekifulumiziddwa, TWI egaba nga 22–28 kA ku welds ez’omutindo ogw’ettunzi-ku 1.2 mm mill-finished sheets wansi w’amaanyi ag’enjawulo n’embeera z’obudde. Kino tekisaanye kutwalibwa ng’ekifo kya buli kitundu.
Q: Lwaki electrodes zinywerera nga spot welding aluminium?
A: Aluminiyamu pickup esobola okutondebwa ku kikomo-alloy electrode face olw'ebbugumu ery'ensengekera eringi n'okukwatagana enfunda eziwera. Okunyogoza, embeera y’okungulu, ebikozesebwa mu electrode, obudde bw’okuweta ne frequency y’okusiba byonna birina okukeberebwa.
Q: Omukozi wa aluminiyamu asobola okugatta aluminiyamu ku kikomo?
A: Dizayini z’ebiyungo ezimu ziyinza okusoboka, naye ensaasaanya ya kasasiro, okutondebwa kw’ebyuma wakati n’obuziba bwa electrode birina okwekenneenya. Okusalawo kulina okusinziira ku kukebera sampuli n’omutindo gw’amasannyalaze n’ebyuma ogwetaagisa.
Q: Okuweta ebifo (spot welding) kusaanira ku migogo gya aluminiyamu?
A: Conventional spot welding efulumya localized nuggets era si kitera kusooka kulonda okusiba ekitundu ekigazi ekya multilayer foil. Diffusion welding, ultrasonic welding oba enkola endala eyinza okuba ennungi okusinziira ku buwanvu bwa foil, ekitundu ky’ekiyungo n’okukozesebwa okusembayo.
Okumaliriza n’Endowooza
Enkulaakulana egenda mu maaso eya tekinologiya w’ebyuma ebiweta mu kifo kya aluminiyamu y’emu ku nsonga enkulu mu kutumbula ebigendererwa by’ensi yonna eby’okukola ebintu ebizitowa n’enkulaakulana ey’olubeerera. Okuva ku tekinologiya wa MFDC akekkereza amaanyi-okutuuka ku nkola ya CD etunuulidde mu butuufu-, n’ebigonjoola eby’amagezi ennyo ebya Robotic Integrated, abakola balina okulonda okw’enjawulo.
Nga bategeera bulungi ebirungi eby’enjawulo n’ebipimo by’ekikugu ebya buli kika ky’ekyuma ekiweta mu bifo, n’okubikwataganya n’obwetaavu bwabyo obw’okufulumya n’engeri y’ebintu, amakampuni gasobola okulonda eky’okugonjoola ekisinga obulungi ekikwataganya obulungi, obutuufu, n’omuwendo-obulungi, okukakasa omutindo gwa weld ogwesigika n’okukuuma ekifo eky’okukulembera mu katale akavuganya.


