

Spot welding y’emu ku nkola za resistance welding ezisinga okukozesebwa mu makolero ag’omulembe. Kitera okukozesebwa mu bitundu by’emmotoka, ebitundu bya bbaatule ya EV, ebintu ebikozesebwa mu masannyalaze, okukuŋŋaanya ebyuma ebipande, n’okukola ebyuma ebituufu.
Wadde ng’enkola y’okuweta ebifo (spot welding process) erabika nga nnyangu, okutuuka ku mutindo gw’okuweta ogutebenkedde era ogwesigika kyetaagisa okufuga obulungi ensonga eziwera. Ekyuma ekiweta nga kirina amaanyi agamala kyokka tekiyinza kukakasa bivaamu birungi mu kuweta. Ensonga nga kasasiro w’okuweta, amaanyi g’obusannyalazo, obudde bw’okuweta, embeera y’obusannyalazo, engeri y’ebintu, n’okutebenkera kw’ebyuma byonna bikwata butereevu ku nkola ya weld esembayo.
Mu kukola okwennyini, ebizibu nga amaanyi ga weld amanafu, nuggets za weld ezitakwatagana, okufuumuuka okuyitiridde, okwambala kw’obusannyalazo, n’emiwendo gy’okugaana egy’amaanyi bitera okuva ku nkyukakyuka entonotono mu nkola y’okuweta.
Okutegeera ensonga enkulu ezikosa omutindo gwa spot welding kiyamba abakola okulongoosa mu welding consistency, okukendeeza ku bizibu by’okufulumya, n’okulonda ekituufuekyuma ekiweta ebifoolw’okusaba kwabwe.

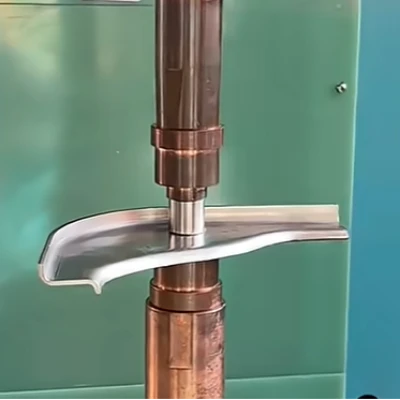

Ekiwandiiko kino kinnyonnyola ensonga enkulu ezikwata ku mutindo gw’okuweta mu bifo, obulema obutera okubeera mu kuweta, n’enkola ez’omugaso okulongoosa omulimu gw’okuweta.
I. Okuddaabiriza Ebikozesebwa: Omusingi gw’okukola obulungi mu kuweta
Omulimu gwa spot welder gwe gusalawo butereevu okutebenkera n’okuddiŋŋana kw’omutindo gwa weld. Okuddaabiriza buli lunaku mu ngeri entegeke kyetaagisa okusobola okutuuka ku bivaamu ebisinga obulungi.
1. Okukebera ebyuma buli lunaku n’obukuumi bw’amasannyalaze
- Okukebera Amasannyalaze ne Grounding:Okwekebejja buli lunaku waya z’amasannyalaze, hoosi z’amazzi, n’ebiyungo ebiteekebwa ku ttaka kikakatako okukakasa nti tebifudde. Kikulu nnyo okuggumiza nti, nga ekyuma eky’amasannyalaze aga waggulu-, grounding ekuuma spot welder erina okuba nga yeesigika.
- Okugezesa okuziyiza okuziyiza okuziyiza okuyingira mu nnyumba:Okugezesa buli kiseera (okugeza, buli wiiki oba buli mwezi) ku buziyiza bw’ebyuma ebiziyiza okuyingira mu mubiri nga tukozesa megohmmeter kyetaagisa. Okusinziira ku mutindo gw’eggwanga (nga GB 15579 series), obuziyiza bw’okuziyiza wakati w’ebitundu bya vvulovumenti eya waggulu-n’enclosure tebulina kuba wansi wa $2.5 \\text{ M}\\Omega$ oluvannyuma lw’okulongoosa obunnyogovu . Metric eno enkulu musingi mu kuziyiza okukubwa kw’amasannyalaze n’okuwuuma kw’amasannyalaze okw’omunda.
- Okwawula kwa vvulovumenti eya waggulu-:Kakasa nti okwawulwa kw’amasannyalaze okumala kukuumibwa wakati w’ebintu byonna ebitambuza vvulovumenti eya waggulu-n’ekisenge ky’ebyuma okuziyiza akasannyalazo akakulukuta akava ku kukaddiwa oba okuziyiza okwonooneka.
2. Enzirukanya y’enkola y’okunyogoza: Ekisumuluzo ky’omutindo gwa Weld ogunywevu
Spot welding stainless steel kitera okuzingiramu amasannyalaze amangi, okuvaamu ebbugumu lingi. Enkola ennungi ey’okunyogoza kikulu nnyo mu kukuuma obusannyalazo ne tulansifooma.
- Okufuga ebbugumu:Ebbugumu eriyingira mu mazzi aganyogoza lirina okufugibwa ennyo mu bbanga lya $5^\\circ\\text{C}$ okutuuka ku $30^\\circ\\text{C}$ okukakasa nti ganyogoga bulungi.
- Okulondoola ebifo ebitundibwamu ebintu:Londoola ebbugumu erifuluma mu mazzi aganyogoza, okutwalira awamu agalina okukuumibwa wansi wa $40^\\circ\\text{C}$. Okulinnya kw’ebbugumu mu ngeri etaali ya bulijjo kiraga amangu enkola y’okunyogoza okuzibikira oba omugugu oguyitiridde.
- Omuwendo gw’amazzi agakulukuta n’omutindo gw’amazzi:Kakasa nti amazzi aganyogoza gatambula bulungi era buli kiseera okebere omutindo gw’amazzi okuziyiza ekikuta oba obucaafu okuzibikira layini z’okunyogoza, ekiyinza okukosa obulungi bw’okusaasaanya ebbugumu.
3. Okulonda n’okuddaabiriza obusannyalazo: Okukakasa obutereevu omutindo gwa Weld
Ekyuma ekiyitibwa electrode kye kifo kyokka ekikwatagana n’ekintu ekikolebwa, era embeera yaakyo ekosa butereevu density ya current n’okusaasaana kw’ebbugumu.
- Okulonda Ebikozesebwa:Ku kuweta ekyuma ekitali kizimbulukuse, Chromium-Zirconium-Copper (Cr-Zr-Cu) electrode material esengekeddwa. Ekintu kino kiwa byombi obutambuzi bw’amasannyalaze obw’amaanyi (okukakasa okutambuza kwa kasasiro okulungi) n’obugumu obw’amaanyi (okuziyiza okugonvuwa n’okukyukakyuka kw’ebbugumu eringi-), ekigifuula eky’okulonda ekisinga obulungi ku mutindo gw’ekifo kya weld ogutakyukakyuka.
- Okwambala buli kiseera:Ensonga ya electrode ejja kwambala era ekyukakyuka oluvannyuma lw’okuweta emirundi mingi. Kikulu nnyo okukozesa ekyuma ekikuba ebyuma (electrode dresser) ekyetongodde okusala buli kiseera ensonga, okuzzaawo ekifo kyayo ekyasooka okukwatagana n’enkula ya geometry okukakasa nti density ya current eya uniform.
- Emisingi gy’okukyusaamu:Dyaamuta y’ensonga y’obusannyalazo efuuse embi bw’esukka ebitundu 20% ku dayamita yaayo eyasooka, obusannyalazo bulina okukyusibwa amangu ddala. Okulemererwa okukikola kiyinza okuvaako obutaba na density ya current emala olw’ekifo ekinene ennyo ekikwatagana, ekivaamu amaanyi ga weld amanafu.
II. Enkola Entuufu ey’Okukola: Enkola y’okulongoosa Parameter ku kyuma ekitali kizimbulukuse
Obuziyiza obw’amaanyi obw’ekyuma ekitali kizimbulukuse kitegeeza nti kibuguma mangu mu kiseera ky’okukikozesa akasannyalazo, naye obutambuzi bwakyo obw’ebbugumu obutono kifuula okusaasaanya ebbugumu okukaluba. Nolwekyo, parameter optimization for stainless steel spot welding erina okussa essira ku musingi omukulu ogwa "Precise Control of Heat Input."
1. Enkola ya "Ekiseera kya waggulu-Ekiseera kino, Ekimpi-Ekiseera" (Okunnyonnyola okw'amaanyi).
Bw'ogeraageranya n'ekyuma ekigonvu, enkola ya "Strong Specification" (High Current, Short Duration) erina okutwalibwa nga oweta ekyuma ekitali kizimbulukuse:
- Current eya waggulu: Current ya welding erina okwongerwako ebitundu 30% okutuuka ku 50% bw’ogeraageranya n’ekyuma ekigonvu eky’obuwanvu bwe bumu. Amasannyalaze amangi gasobozesa weld nugget okukola mu kiseera ekitono ennyo, ekikendeeza ku kutambuza ebbugumu eri ekintu ekikyetoolodde.
- Ebiseera Ebitono: Obudde bwa weld obukwatagana bulina okukendeezebwa ennyo. Kino kifuga bulungi ebbugumu lyonna eriyingizibwa, okukendeeza ku bugazi bwa Heat-Affected Zone (HAZ), bwe kityo ne kiziyiza okusobola okukulukuta wakati w’obutundutundu (nga okuwunyiriza mu $304$ stainless steel) n’okufuuka okw’okungulu.
- Puleesa ya waggulu: Amaanyi ga electrode (pressure) galina okwongerwako ebitundu 20% okutuuka ku 30% bw’ogeraageranya n’ekyuma ekigonvu. Puleesa eya waggulu eyamba okutebenkeza okuziyiza okukwatagana era enyigiriza bulungi okugobwa (okufuuwa), ate nga era ejingirira mangu ekikuta kya weld oluvannyuma lwa kasasiro okuggalwa okutumbula amaanyi ga weld.
| Obugumu bw’ekipande $t$ (mm) . | Amaanyi g’obusannyalazo agasemba $P$ (MPa) . | Akasannyalazo aka bulijjo ak’okuweta $I$ (kA) . | Obudde bwa Weld obwa bulijjo $T$ (Cycles/ms) . | Amagezi ag’omugaso | |
| $0.5 + 0.5$ | $0.25 \\sim 0.35$ | $4.0 \\sim 6.0$ | $4 \\sim 8$ (80-160ms) nga bwe kiri nti. | Esaanira ku bipande ebigonvu; kyetaagisa ebbanga ttono nnyo. | |
| $1.0 + 1.0$ | $0.40 \\sim 0.55$ | $6.5 \\sim 9.0$ | $8 \\sim 15$ (160-300ms) nga bwe kiri nti. | Obugumu obwa bulijjo; kyetaagisa okufuga okutuufu okuyingiza ebbugumu. | |
| $1.5 + 1.5$ | $0.50 \\sim 0.70$ | $8.0 \\sim 11.0$ | $12 \\sim 20$ (240-400ms) nga zino zigenda mu maaso. |
|
Note: Omulongooti waggulu guwa reference parameters ku $304$ austenitic stainless steel. Parameters entuufu zeetaaga okutereezebwa okuyita mu test welding okusinziira ku kika ky’ebyuma n’ebintu ebitongole.
2. Okukakasa Enkola n'Okulongoosa-Tuning
- Okugezesa Welding n'okugezesa okuzikiriza: Okugezesa weldserina okukolebwa buli lwe wakyusibwa ekibinja ky’ebintu, obuwanvu bw’ekipande, oba okusiba kw’amasannyalaze. Okugezesa okusaanyaawo (nga okugezesa ebikuta oba okugezesa okusika) kulina okukozesebwa okukakasa nti dayamita ya weld nugget n’amaanyi g’okusala bituukana n’ebisaanyizo bya dizayini.
- Okukebera okulaba:Weekenneenye kungulu kw’ekifo kya weld okulaba oba kifaanagana, obuziba bw’okuyingira, ne diguli y’okuwunyiriza. Ekifo ekituufu eky’okuweta kirina okuba n’ekifo ekiyingiddemu ekifaanagana, era obuziba bw’okuyingiza tebulina kusukka $15%$ ku buwanvu bw’ekipande. Okuwunyiriza okutono okwa kyenvu oba bbululu kukkirizibwa, naye okuwunyiriza okw’amaanyi okuddugavu kulaga nti ebbugumu liyitiridde.
- Parameter Fine-Okulongoosa:Okusinziira ku bivudde mu kugezesebwa okusaanyaawo, kukulembeza fine-tuning the welding current (ekisinga okukosa ku nugget size), ogoberere obudde bwa weld, n’okusembayo empalirizo ya electrode.
III. Obukuumi n’okufuga obutonde: Okukuuma obulamu bw’abaddukanya emirimu
Okukola kwa Spot welder kuzingiramu voltage enkulu, current enkulu, n’omukka gw’ebyuma, nga kyetaagisa okugoberera ennyo enkola z’obukuumi.
1. Ebyetaago by’ekifo w’okolera n’obukuumi bw’omuliro
- Okugogola Ebintu Ebiyinza Okwokya: Ebintu byonna eby’okwokya birina okugogolwa mu bbanga lya mita 5 okuva mu kifo we bakolera okuweta, era ebyuma ebizikiza omuliro ebikola birina okuba nga bifunibwa mangu.
- Enkola y’okuyingiza empewo: Okuweta ekyuma ekitali kizimbulukuse (naddala ekyuma ekitali kizimbulukuse ekya austenitic nga kirimu chromium ne nickel) kivaamu omukka ogulimu hexavalent chromium ne nickel oxides, nga zino zibalibwa mu kibinja kya carcinogens. Ekifo we bakolera kirina okubaamu empewo efulumya omukka mu kitundu oba enkola y'okuggyamu omukka okukakasa nti obungi bw'ebintu eby'obulabe mu mpewo buli wansi w'ekkomo eriteekebwawo ku mulimu .
- Okutereka Silinda za Gaasi: Okisijeni, aseetilen, ne ssilindala za ggaasi endala zirina okuterekebwa okwawukana, wala okuva ku nsibuko z’ebbugumu n’ennimi z’omuliro, nga zigoberera amateeka agafuga obukuumi.
2. Ebikozesebwa mu kwekuuma (PPE) .
- Obukuumi bw’amaaso: Yambala engatto z’obukuumi ezituukana n’amateeka oba enkoofiira y’okuweta okukuuma amaaso obutafuumuuka n’ekitangaala eky’amaanyi eky’okuweta.
- Obukuumi bw’omubiri: Yambala engoye z’omulimu eziziyiza ennimi z’omuliro-ne ggalavu eziziyiza omuliro. Okufuumuuka okuva mu kyuma ekitali kizimbulukuse spot welding kyokya nnyo, era engoye eza bulijjo teziwa bukuumi bumala.
- Obukuumi bw’okussa: Mu bifo ebizibiddwa empewo embi oba embeera ezirimu omukka omungi, abaddukanya balina okwambala ebyuma ebikkirizibwa okukuuma okussa (nga ekyuma ekissa nga kiriko ebisengejja P100).
3. Enkola ez’amangu n’okukwata ensobi
- Okukutula Amasannyalaze mu Mangu: Singa wabaawo ekintu kyonna ekitali kya bulijjo (okugeza, ebyuma ebinywa sigala, amaloboozi agatali ga bulijjo, okukulukuta kw’amazzi aganyogoza), omukozi alina okunyiga amangu ddala bbaatuuni ya Emergency Stop oba okuggyako amasannyalaze amakulu.
- Okuwera okukola emirimu mu ngeri ey’okukaka: Kikugirwa nnyo okukola emirimu gy’okuweta ng’ebyuma bifunye obuzibu oba ng’ebiziyiza eby’obukuumi biyise oba nga tebikola bulungi.
- Okuloopa n’okuwandiika: Ensobi zonna ez’ebyuma n’embeera ezitali za bulijjo zirina okuloopebwa amangu ddala eri omulabirira eyalondebwa era ne ziwandiikibwa mu ngeri ey’obwegendereza mu kitabo ky’okuddaabiriza ebyuma.
IV. Post-Okukakasa omutindo gwa Weld n'okuzzaawo eby'obugagga by'ekyuma ekitali kizimbulukuse
Enkola ya post-weld kikulu nnyo, kubanga esalawo oba ekintu kikuuma eby’obugagga byakyo eby’okuziyiza okukulukuta kw’omusingi.
1. Okujjanjaba ku ngulu n’okuziyiza
- Okuggyawo Okisayidi n’Okufuumuula: Ekifo ekiweerezeddwa kirina okuyonjebwa obulungi okuvaamu ebiwujjo, ebisasiro, n’ebisigadde bya okisayidi.
- Pickling oba Passivation Treatment: Guno ddaala ddene nnyo mu kuzzaawo obuziyiza bw’ekyuma ekitali kizimbulukuse. Enkola y’okuweta esaanyawo firimu ya chromium-rich oxide film (passive film) ku ngulu w’ekyuma ekitali kizimbulukuse. Okuyita mu pickling (okuggyawo ebbugumu tint ne oxides) oba pasivation (okutereeza stable chromium-rich oxide film ku ngulu), ekintu ekiziyiza okukulukuta kuyinza okuddamu, okuziyiza okufuukuuka nga tekunnabaawo.
2. Okukakasa omutindo n’okuwandiika
- Okugezesa okuzikiriza: Okukola buli kiseera okugezesa okusika, okugezesa torque, oba okugezesa okusekula okukakasa nti amaanyi g’ebyuma g’ekifo weld gatuukana n’ebisaanyizo bya dizayini.
- Non-Destructive Testing (NDT): Ku bitundu ebikulu, okukebera ultrasonic oba radiographic testing kuyinza okukozesebwa okwekenneenya munda mu weld nugget okuzuula obulema nga porosity, inclusions, oba obutaba na fusion.
- Ebiwandiiko by’omutindo: Teekawo ebiwandiiko ebikwata ku mutindo mu bujjuvu, omuli ebipimo by’okuweta, omuwendo gw’ebifo eby’okuweta, ebivudde mu kukebera okusaanyaawo, n’amawulire agakwata ku muddukanya, okukakasa nti bisobola okulondoolebwa.
Enkola y’okussa mu nkola: Okuteekawo enkola y’okuddukanya ebifo (Spot Welding Management System) etuukiridde
Okugatta ebyetaago bino mu mize gy’emirimu egya bulijjo, amakampuni galina okussaawo enkola entegeke ey’okuddukanya emirimu:
- Teekawo Enkalala z’Okukebera buli lunaku:Okukola enkalala z’okukebera ezituukiridde ezikwata ku mbeera y’amasannyalaze, okunyogoza, n’obusannyalazo, nga kyetaagisa omukozi okussa omukono-off okukakasa.
- Tonda Database ya Parameter:Teekawo ekifo eky’obuyinza eky’okuweta parameter database ku grade ez’enjawulo (okugeza, $304$, $316$) n’obuwanvu bw’ekyuma ekitali kizimbulukuse, era okigatta mu pulogulaamu y’ebyuma okukendeeza ku nsobi y’omuntu mu settings.
- Okukola Enkola Entegeerekeka ey’okuddamu mu mbeera ez’amangu:Tonda flowcharts entegeerekeka, ennyangu-okutegeera-okutegeera enkola ey'amangu ku muliro, okukubwa amasannyalaze, okulemererwa kw'ebyuma, n'ebintu ebirala.
- Okukola Okutendekebwa mu by’okwerinda buli kiseera:Tegeka emisomo gy’abakugu waakiri buli mwaka ku kabi akali mu mukka gw’okuweta ekyuma ekitali kizimbulukuse, obukuumi bw’amasannyalaze, n’okukwata ebintu mu mbeera ez’amangu.
- Kuuma Ebiwandiiko ebikwata ku ndabirira mu bujjuvu:Wandiika buli kikolwa eky’okuddaabiriza, okukyusa electrode, n’okutereeza parameter okuwa data ey’ebyafaayo okuzuula ensobi mu byuma n’okulongoosa enkola.
FAQ Ebikwata ku Spot Welding Omutindo
Q: Bintu ki ebikwata ku mutindo gwa spot welding?
A: Ensonga enkulu mulimu akasannyalazo k’okuweta, amaanyi g’obusannyalazo, obudde bw’okuweta, embeera y’obusannyalazo, eby’obugagga by’ebintu, embeera y’okungulu, n’okutebenkera kw’ekyuma ekiweta.
Q: Lwaki spot welds zange tezikwatagana?
A: Inconsistent spot welds eyinza okuva ku unstable welding parameters, okwambala electrodes, obubi ebintu okukwatagana, oba obutamala ekyuma okufuga obutuufu.
Q: Nnyinza ntya okulongoosa amaanyi ga spot welding?
A: Osobola okulongoosa amaanyi ga weld nga optimizing welding parameters, okukuuma electrodes, okulongoosa ebintu okuteekateeka, n'okulonda ebyuma ebisaanira resistance welding.
Q: Kiki ekivaako okufuukuuka kw’okuweta mu kiseera ky’okuweta mu bifo?
A: Welding spatter etera okuva ku bbugumu erisukkiridde, puleesa ya electrode etali ntuufu, embeera embi ey’okukwatagana, oba welding parameters ezitasaana.
Q: Ekyuma kya MFDC spot welding kisingako ku welding ey’omutindo ogwa waggulu-?
A: Ebyuma ebiweta mu kifo kya MFDC biwa okufuga okutuufu okwa kasasiro, okuddamu amangu, n’okuddiŋŋana okulungi, ekibifuula ebisaanira emirimu egyetaagisa omutindo gw’okuweta ogutebenkedde.
Mu bufunzi
Okutuuka ku kutebenkeraomutindo gw’okuweta ebifokyetaagisa okusinga okwongera ku welding current oba okutereeza parameter emu. Akasannyalazo k’okuweta, amaanyi g’obusannyalazo, obudde bw’okuweta, embeera y’obusannyalazo, engeri y’ebintu, okuteekateeka kungulu, n’enkola y’ebyuma byonna bikolagana okuzuula ekiva mu kuweta ekisembayo.
Ku bakola ebitundu by’emmotoka, ebitundu bya bbaatule, ebintu ebikozesebwa mu byuma, n’okukuŋŋaanya ebyuma ebituufu, okutegeera ensonga zino ezikwata ku mmotoka kiyinza okuyamba okukendeeza ku bulema, okulongoosa enkola y’okufulumya, n’okukendeeza ku ssente ezisaasaanyizibwa mu kukola.
A eyesigikaekyuma ekiweta ebifoerina okuwa okufuga okutuufu, okukola okutebenkevu, n’ebivudde mu kuweta ebiddibwamu. Nga bagatta ebyuma ebituufu n’enzirukanya entuufu ey’enkola, abakola basobola okutuuka ku welds ez’amaanyi n’okufulumya obulungi.
Bw’oba ofuna ebizibu nga welding enafu, omutindo gwa weld ogutali munywevu, okufuumuuka okuyitiridde, oba okukaluubirirwa okuweta ebintu ebipya, waayo ebikwata ku bintu byo, ensengeka y’ebintu, ebyetaago by’okuweta, n’okusoomoozebwa okuliwo kati. Bayinginiya baffe basobola okuyamba okwekenneenya enkola yo n’okukuwa amagezi ku ngeri entuufu ey’okuweta obuziyiza.


